干压成型影响因素及零部件加工技术解析
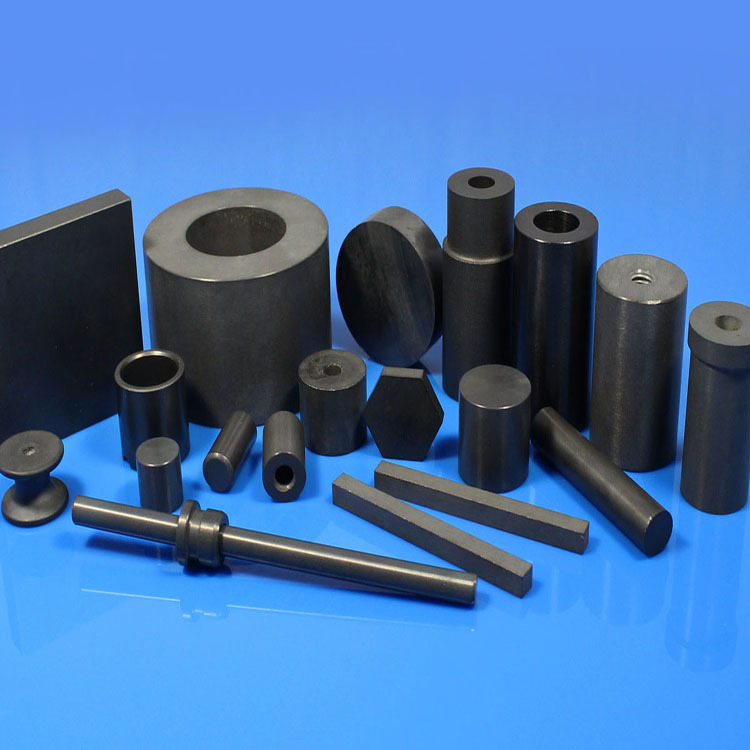
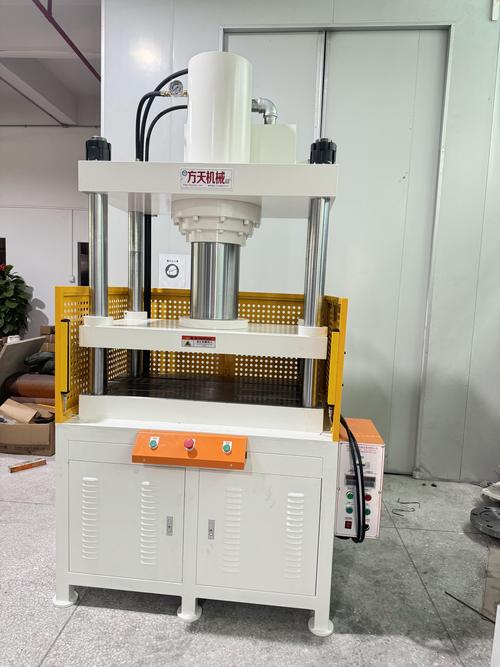
干压成型是一种常见的粉末成型工艺,广泛应用于陶瓷、硬质合金、磁性材料及粉末冶金零部件的生产中。该工艺将干燥的粉末颗粒装入模具,通过单向或双向压制,使粉末在高压下密实成具有一定形状和强度的压坯。压坯随后经过烧结等后续加工,最终成为各种工业零部件。干压成型的质量直接决定了零部件的尺寸精度、密度均匀性和力学性能。因此,深入分析干压成型的影响因素,并探讨后续零部件加工的关键技术,对于提高生产效率和产品合格率具有重要意义。
一、干压成型的主要影响因素
1. 粉末特性
粉末的粒度、粒度分布、颗粒形状和表面状态对压制过程有显著影响。粒度细小且分布较宽的粉末通常具有较好的填充性和较高的生坯密度,但过细的粉末易团聚,导致流动性下降。颗粒形状为球形或近球形时,流动性好,有利于均匀填充模腔;而片状或针状颗粒则容易产生搭桥现象,造成密度不均匀。粉末的松装密度和流动性直接关系到压制压力传递和压坯密度的一致性。
2. 压制压力
压制压力是影响压坯密度和强度的关键参数。压力过低,粉末颗粒间接触面积小,压坯强度低,易破碎;压力过高,虽可提高密度,但可能导致压坯内部产生裂纹、分层或回弹过大。通常存在一个最佳压力范围,需根据粉末特性和零件尺寸通过实验确定。
3. 压制速度与保压时间
压制速度过快会导致模腔内空气来不及排出,形成夹层或裂纹;保压时间过短,则压坯内部应力来不及释放,弹性后效大,易产生层裂。适当延长保压时间有助于提高压坯密度均匀性和强度。
4. 模具设计与润滑
模具的间隙、粗糙度和脱模斜度影响压制和脱模过程。间隙过大易漏粉,过小则增加摩擦。良好的润滑可以减少粉末与模壁间的摩擦,使压力传递更均匀,同时延长模具寿命。润滑剂种类和用量需权衡,过多会降低压坯密度。
5. 压制方式
单向压制设备简单,但压力沿高度方向递减,导致密度不均;双向压制可改善密度分布,尤其适合高径比大的零件。模壁摩擦也会影响压力传递,采用浮动模具或等静压技术可进一步优化。
二、干压成型后的零部件加工
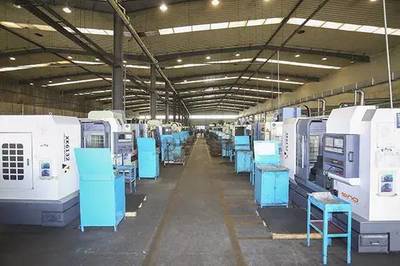
干压成型获得的压坯通常需要经过烧结才能达到所需的物理和力学性能。烧结后的零部件往往还需进行一系列机械加工以满足尺寸精度和表面质量要求。主要的加工方法包括:
1. 烧结
烧结是压坯在低于熔点的高温下,颗粒间通过扩散和颈部生长形成冶金结合的过程。烧结温度、时间和气氛是核心参数。烧结使零件致密化,强度和硬度大幅提高,但也会产生收缩,需精确控制以保证尺寸。
2. 精密加工
对于尺寸公差要求严格的零部件,烧结后常采用磨削、珩磨、电火花加工或激光加工。磨削适用于淬硬材料,可达到高精度和低表面粗糙度;电火花和激光加工适合复杂形状或硬质合金。加工时需注意避免产生微裂纹和热损伤。
3. 表面处理
为改善耐磨性、耐腐蚀性或外观,零部件可进行涂层、渗氮、抛光等处理。例如,硬质合金刀具常采用CVD或PVD涂层,显著提高寿命。
4. 检测与质量控制
加工过程中需对尺寸、密度、硬度和缺陷进行检测。常用方法包括三坐标测量、超声探伤、金相分析等。统计过程控制(SPC)有助于稳定生产质量。
三、影响因素与零部件加工的关系及优化策略
干压成型的影响因素最终会反映在零部件的加工性能和使用性能上。例如,密度不均匀的压坯在烧结后易变形,增加后续加工余量和难度;压制裂纹可能在加工中扩展导致报废。因此,优化干压工艺应从源头控制,具体策略包括:
- 选用流动性好、粒度分布合适的粉末,必要时进行造粒处理;
- 通过实验设计确定最佳压力、压制速度和保压时间;
- 优化模具设计,采用双向压制或浮动模,减少摩擦;
- 合理使用润滑剂,兼顾密度和脱模;
- 烧结工艺与压坯特性匹配,减少变形和收缩各向异性;
- 加工时根据材料特性选择刀具和参数,避免引入损伤。
四、
干压成型是一种高效、适合大批量生产的粉末成型技术,其影响因素众多且相互关联。只有全面理解粉末特性、压制参数、模具和润滑等条件的作用规律,才能获得高质量的压坯。而后续的零部件加工则决定了最终产品的精度和可靠性。通过工艺协同优化,可以显著提高干压成型零部件的生产效率和质量水平,满足现代工业对高性能零部件的需求。
如若转载,请注明出处:http://www.longweijingmi.com/product/51.html
更新时间:2026-10-22 02:54:49